
تحقیق و توسعه
آشنایی با صنعت
آهن و فولاد
.
تأثیر دیرگدازها بر کیفیت فولاد
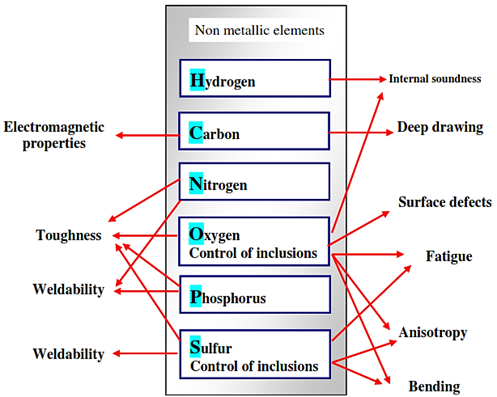
تولیدکنندگان فولاد امروزه موظفند گریدهای فولادی با ترکیبات شیمیایی باریکتر، مقادیر کمتر و تضمینشده ناخالصیها، و توزیع کنترلشده ذرات غیرفلزی (آخال) ارائه دهند تا خواص عملکردی پایدار و تکرارپذیری را تضمین کنند. دستیابی به این استانداردهای دقیق تنها از طریق کنترل فرآیندهای تولید و نیز نظارت بر مواد مصرفی در طول ساخت فولاد امکانپذیر است. در این میان، نیاز روزافزون به فولادهای پاک و خالص، اهمیت انتخاب مناسب مواد نسوز را بیش از پیش پررنگ کرده است. حضور برخی عناصر فلزی باقیمانده یا ناخالصیهای غیرفلزی میتواند تأثیر چشمگیری بر خواص فیزیکی و مکانیکی فولاد داشته باشد. شکل ۱ بهطور خلاصه نقش عناصر غیرفلزی را در تغییر خواص مختلف فولاد نشان میدهد.
 |
|
شکل 1. تأثیر عناصر غیرفلزی بر خواص فولاد. |
در نتیجه، تولیدکنندگان فولاد ملزم به اتخاذ روشهای پیشرفتهتری برای حذف این عناصر و به حداقل رساندن ریسک آلودگی هستند. در سالهای اخیر، پیشرفتهای چشمگیری در کنترل عناصری مانند C، H، N، O، P و S حاصل شده است، به طوری که در مورد حساسترین گریدهای فولادی، مقادیر این عناصر در محدوده چند ppm تا چند ده ppm قابل دستیابی است.
به عنوان مثال، پس از فرآیند تصفیه به روش خلاء در مقیاس صنعتی، امروزه امکان تولید فولاد مذاب با مقدار کربن کمتر از ppm 20 فراهم شده است. به طور مشابه، میزان گوگرد در فولادهای مقاوم در برابر ترکهای ناشی از هیدروژن (HIC) و نیز سطح اکسیژن در فولادهای یاتاقانی را میتوان تا حدود چند ppm کاهش داد که این امر به طور قابل توجهی منجر به افزایش طول عمر عملیاتی یاتاقانها میگردد.جدول ۱، حدود متعارف این عناصر را در فناوریهای کنونی تولید فولاد نشان میدهد.
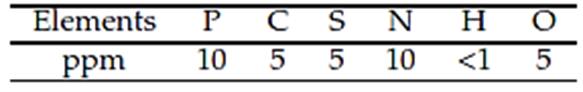
جدول1: حدود پایینی عناصر باقیمانده در فرآیند تهیه فولاد |
- در چنین شرایطی، تأثیر مواد نسوز بر کیفیت فلز را میتوان در سه سطح مورد بررسی قرار داد:
- امکان حفظ ترکیب شیمیایی فولاد مایع در محدوده مشخص شده برای یک فرآیند معین؛
- دستیابی به تمیزی فلز مورد نیاز، یعنی مقدار و ماهیت آخالهای غیرفلزی؛
- جلوگیری از ایجاد عیوب مربوط به سطح فولاد.
- تأثیر دیرگدازها بر کیفیت فولاد و تمیزی ناخالصی
تنظیم و حفظ این سطح بالای کیفیت و تمیزی فولاد در چرخه تولید کارخانه فولاد، در طول متالورژی ثانویه محقق شده و در طول ریختهگری مداوم پایدار نگه داشته میشود. توجه روز افزون به ملاحظات متالورژیکی، رویکرد جدیدی از برهمکنش های بین فلز، سرباره، اتمسفر و محصولات نسوز را تحمیل میکند. این تعاملات عموماً توسط ریزساختارها، توزیع فازها، ترکیب شیمیایی و کانی شناسی محصولات نسوز کنترل میشوند.
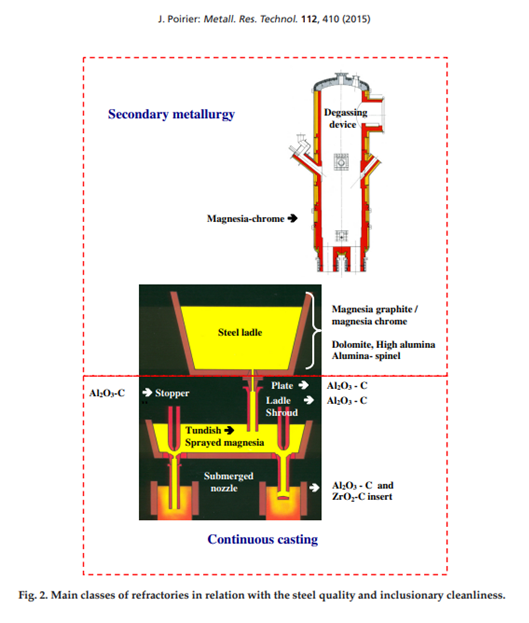
شکل ۲ خلاصهای از طبقات اصلی دیرگداز را در رابطه با کیفیت و تمیزی فلز نشان میدهد.
 |
|
شکل 2. دسته بندی اصلی نسوزها در رابطه با کیفیت فولاد و تمیزی ناخالصی ها. |
شکل 2 دسته های اصلی مواد نسوز را در ارتباط با کیفیت و پاکیزگی فلز خلاصه میکند. قطعات و محصولات دیرگدازی که بیشترین نقش را در مسائل مرتبط با کیفیت فلز دارند عبارتند از:
- پاتیل فولاد و دستگاههای گاززدایی که ممکن است منبع آلودگی باشند، حتی اگر امکان شناورسازی و حذف آلاینده ها در مراحل بعدی وجود داشته باشد. برای مثال:
- خوردگی آستر نسوز منیزیا توسط سرباره و ترک خوردگی دیواره نسوز آلومینا بر ترکیب سرباره گوگردزدایی تأثیر میگذارد؛
- جذب کربن به میزان ppm ۵ تا ppm ۱۰ توسط فولاد ممکن است ناشی از آلودگی نسوزهای منیزیا-کربن باشد.
- آستر تاندیش، که میتواند اثر آلاینده داشته باشد (تبادل اکسیژن، هیدروژن، سیلیکون و منیزیم بین نسوز منیزیا و فولاد).
- درپوش که ممکن است منبع اکسیداسیون مجدد باشد.
- مواد نازل غوطهور با نقش مستقیم و غیرمستقیم خود در گرفتگی و رفع گرفتگی، منجر به آلودگی فلز توسط ذرات یا خوشههای آلومینا میشود.
 |
|
شکل 2: دستههای اصلی مواد نسوز در ارتباط با کیفیت فولاد و پاکیزگی از ناخالصیها (آخال) |
برهمکنشهای مواد نسوز و فولاد در طول فرآیندهای متالورژی ثانویه
با توسعه متالورژی ثانویه، نقش پاتیل فولاد تغییر کرده است. این پاتیل به یک راکتور متالورژیکی در فرآیند ساخت فولاد تبدیل شده است. در یک پاتیل فولاد یا در یک دستگاه گاززدایی، بسیاری از واکنشها بین مواد نسوز، فولاد و سرباره میتوانند در کاهش کیفیت فولاد نقش داشته باشند:
1) انحلال مستقیم ماده نسوز با یا بدون رسوب؛2) تفکیک، تبخیر؛ 3) واکنشهای اکسیداسیون-کاهش، بین یک اکسید و یک عنصر فلزی؛ 4) ترکیب ماده نسوز و یک عنصر حل نشده موجود در فولاد (مواد تشکیل دهنده).
2.1 واکنشهای بین مواد نسوز، فولاد و سرباره
2.1.1 انحلال
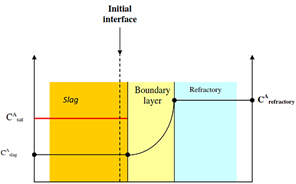
در میان ترکیبات نسوز مورد استفاده در پاتیلهای فولاد، تنها کربن میتواند تحت تأثیر انحلال در فولاد قرار گیرد. برای مثال، کربن (کربن باقیمانده از چسبها یا کربن اضافی در آجرهای MgO-C) میتواند مستقیماً در فولاد مایع حل شود. خوردگی بین پوشش نسوز و سرباره اغلب توسط انحلال مستقیم کنترل میشود، تبادلات شیمیایی توسط یک لایه مرزی در سطح مشترک مایع/نسوز کنترل میشوند [5]. گرادیان پتانسیل شیمیایی، که معمولاً با گرادیان ترکیب جذب میشود، نیروی محرکه فرآیند خوردگی است (شکل 3). دو مرحله ابتدایی بر مکانیسم انحلال حاکم است:1) یک واکنش ترموشیمیایی در سطح مشترک جامد/مایع؛.2)انتشار گونهها.
 |
|
شکل ۳. انحلال ماده نسوز توسط سرباره: ترکیب گرادیانی در فصل مشترک سرباره/ماده نسوز. |
نرخ سایش انحلال با معادله نرنست بیان میشود:1) CAs: حلالیت اشباع A در فاز مایع2) CA: غلظت A در فاز مایع خارج از لایه مرزی3) h: ثابت انتقال جرم، D: ضریب نفوذ، e: ضخامت لایه مرزی. نرخ انحلال با کاهش D یا افزایش e کاهش مییابد. برای به حداقل رساندن نرخ خوردگی، توصیه میشود (CAs –CA) را به حداقل برسانید.
d[CA]/dt = h(CAs− CA) with h = D/e
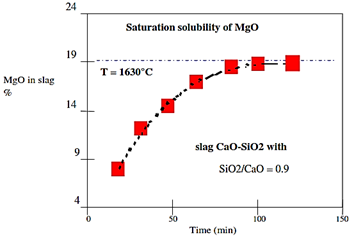
حلالیت اشباع اکسیدهای دیرگداز را میتوان با استفاده از محاسبات ترمودینامیکی یا نمودارهای فازی تعیین کرد. انحلال یک دیرگداز MgO-C توسط سرباره CaO-SiO2 (نسبت وزنی CaO/SiO2 برابر با 0.9 و دمای ذوب = 1630 درجه سانتیگراد) را در نظر بگیرید: اگر سرباره مایع با منیزیا اشباع شده باشد (≈ 19% وزنی MgO)، آنگاهd[CMgO]/dt = 0 و نمیتواند MgO را حل کند (شکل 4).
 |
مکانیسم انحلال میتواند با رسوب فازهای جدید در لایه رابط ناهمگن باشد [7]. در این حالت، نرخ سایش کاهش مییابد. بررسی ریزساختارهای دیرگدازها پس از آزمایشهای خوردگی آزمایشگاهی برای تعیین مکانیسمهای حمله شیمیایی بسیار مفید است. آزمایشهای خوردگی آزمایشگاهی، بر اساس روش بوته استاتیک، با یک آجر بوکسیتی و یک سرباره Al2O3-CaO ) نسبت وزنی Al2O3/CaO =1) انجام شد. ویژگیهای معمول دیرگداز بوکسیتی در جدول 2 فهرست شده است.
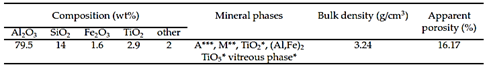 |
برای آزمایش خوردگی، بوته با 40 گرم سرباره پر شد و در هوا با دمای 1600 درجه سانتیگراد با استفاده از کوره الکتریکی عملیات حرارتی شد. سرعت گرمایش 15 درجه سانتیگراد در دقیقه تا 900 درجه سانتیگراد و 9 درجه سانتیگراد در دقیقه تا 1600 درجه سانتیگراد بود. پس از 6 ساعت پخت، بوته در آب سرد (دمای ≈ 8 درجه سانتیگراد) خنک شد تا از تبلور جزئی فاز مایع در حین خنک شدن جلوگیری شود. شکل 5 ریزساختار مناطق رسوبگذاری شدهی نسوز بوکسیت را پس از خوردگی نشان میدهد.
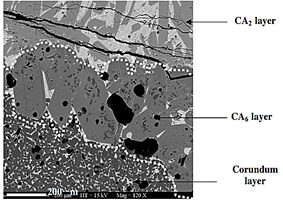 |
تغییر ریزساختار دیرگداز را میتوان با فرآیندهای انحلال-رسوب در داخل یک فاز مایع توضیح داد. چندین لایه معدنی قابل مشاهده است. بافت لایهها، و همچنین شکل و نحوه کریستالها، به وضوح نشان میدهد که آنها به آرامی از یک فاز مایع رسوب میکنند و از تبلور سریع در حین خنک شدن حاصل نمیشوند. کراندوم از لایه اول، کریستالهای خوشفرمی را نشان میدهد که به وضوح با کریستالهای بوکسیت تبدیل شده متفاوت است. لایه CA6 هنوز وجود دارد، اما در صورت خوردگی مهم دیرگداز، زمانی که ترکیب سرباره باقی مانده تغییر قابل توجهی نشان میدهد: لایه CA2 وجود ندارد.
2.1.2 تفکیک-تبخیر
در شرایط فشار عادی و در محدوده دمای عملیات حرارتی فولاد، اکسیدهای تشکیل دهنده دیرگدازها نمیتوانند تفکیک شوند. این نوع واکنش میتواند هنگام گاززدایی در خلاء (RH، RH/OB، DH،...) رخ دهد. به عنوان مثال، بیایید به بررسی "تخلیه کروم از پوشش منیزیت کروم" در گاززداییهای خلاء RH/OB بپردازیم [8]. در حالی که تفکیک یا تبخیر اکسیدهای کروم در فشار اتمسفر اهمیتی ندارد، حتی در خلاء 103 اتمسفر نیز مشکلساز میشود. مشاهدات (شکل 6 را ببینید) به وضوح عوامل مختلف خوردگی را نشان دادهاند، یعنی:
- وجود اکسیدهای آهن و حمله سرباره؛
- تأثیر خلاء و اتمسفر؛
- فرآیند اشباع-پوسته پوسته شدن.
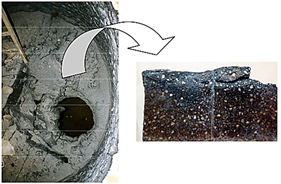 |
شکل ۶. خوردگی توسط اکسیدهای آهن در کف یک دستگاه گاززدایی تحت خلاء (RH/OB) و پوسته پوسته شدن ساختاری یک آجر پس از استفاده.
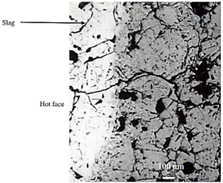
ریزساختار یک آجر استفاده شده (شکل 7) فرآیند تخریب را نشان میدهد. ریزنگاره یک ناحیه خورده شده براق با ضخامت 1 تا 2 میلیمتر را نشان میدهد. دانههای پریکلاز با اکسید آهن اشباع شدهاند که با اثر انبساطی همراه با جابجاییها و تشکیل ترکیباتی با نقطه ذوب پایینتر از دمای عملیات همراه است. نسوز، که نفوذ کرده است، توسط مکانیسم تراکم-پوسته شدن فرسوده میشود.
 |
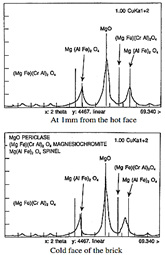
با مقایسه الگوهای پراش اشعه ایکس به دست آمده از نمونههای گرفته شده به ترتیب از نزدیک سطح داغ، پشت آجرهای استفاده شده و از آجرهای جدید، تکامل زیر نیز نشان داده شده است:1) تکامل ترکیب اسپینل بین محلول جامد از نوع (MgFe)(CrAl)2O4 برای آجر جدید و محلولی از نوع Mg(AlFe)2O4 برای ناحیهای واقع در نزدیکی جبهه خوردگی (شکل 8 را ببینید). 2)این تکامل منجر به ناپدید شدن خالص کروم میشود.
 |
تبخیر اکسید کروم یک پدیده پیچیده است:1) اکسید کروم با تشکیل چندین گونه اکسید ممکن تجزیه میشود؛2) به ماهیت جو گازی بستگی دارد؛ 3) فشار جزئی اکسیژن نقش مهمی ایفا میکند؛ با افزایش P(O2) فراریت افزایش مییابد؛ این به این دلیل است که CrO3 و CrO2، به عنوان گونههای گازی، از نظر اکسیژن غنیتر از Cr2O3 هستند. در چنین شرایطی، اکسید کروم میتواند تجزیه شود و کروم خالص را آزاد کند.
۲.۱.۳ واکنشهای اکسید-کاهش (بین یک اکسید و یک عنصر فلزی)
این واکنشهای فلز-نسوز، کاهش و ناپدید شدن تدریجی اکسیدهای دیرگداز را افزایش میدهند. اکسیداسیون مجدد فولاد مایع رخ میدهد که منجر به تشکیل آخالهای جامد میشود.1) Al2O3، MgO و CaO در مواجهه با Mn، Al، Si و C پایدار هستند، در حالی که این امر در مورد Al2O3 و MgO در مورد Ca صادق نیست. بنابراین، یک فولاد تصفیه شده با کلسیم میتواند به یک پوشش آلومینیومی حمله کند یا تا حدی با یک دیرگداز منیزیا یا دولومیت واکنش دهد.2) SiO2 و Cr2O3 به طور ویژه با تمام عناصر موجود در فولاد واکنش نشان میدهند. به طور خاص، یک فولاد اکسیدزدایی شده با آلومینیوم میتواند با یک دیرگداز حاوی سیلیس یا اکسید کروم واکنش دهد. برای مثال، احیای سیلیس توسط منگنز حلشده را در نظر بگیرید:
2Mn + SiO2→2MnO + Si
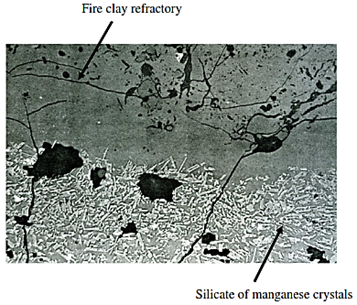
این واکنش به سرعت توسعه مییابد و با رشد یک لایه محافظ مهار نمیشود، زیرا MnO تشکیلشده با سیلیس پوشش ترکیب میشود و فازهایی با نقطه ذوب پایین (1250 درجه سانتیگراد) تشکیل میدهد که به سرعت از نسوز حذف میشوند. واکنشهای خوردگی میتوانند به راحتی توسعه یابند و به جز فولادهای پرسیلیس، آخالهای تشکیلشده همیشه مایع هستند. در واقع، ترکیب آنها که توسط میکروآنالیز به دست میآید، عموماً بسیار نزدیک به ترکیب رودونیت MnSiO3 است (شکل 9 را ببینید).
 |
۲.۱.۴ احیای کربن
در دمای بالا، تعداد زیادی واکنش اکسایش-کاهش یا کاهش کربن ممکن است به طور همزمان رخ دهند که ناشی از احیا هستند:1) فازهای ثانویه موجود در دیرگدازها؛ 2) مواد اولیه کربنی (گرافیت، کربن آمورف)؛3) عناصر فلزی.
به عنوان مثال، واکنشهای احتمالی احیای کربن در مورد دیرگدازهای کربنی منیزیا در تماس با سرباره در پاتیلهای فولادی را در نظر بگیرید. منیزیا میتواند به شکل گاز و CO احیا شود و منیزیم تشکیل دهد. در حالت تعادل و در دمای ۱۶۰۰ درجه سانتیگراد، فشار جزئی منیزیم به بزرگی ۱ * 10-2 اتمسفر است. اما چندین واکنش کاهش دیگر نیز میتوانند به طور همزمان رخ دهند که ناشی از کاهش سایر اکسیدهای موجود در آجر یا از کاهش دانههای پریکلاز توسط افزودنیهای فلزی یا کاربیدهایی است که ممکن است هنگام استفاده از آنتیاکسیدانها تشکیل شوند. همه این واکنشها منجر به تشکیل گونههای گازی، Mg(g)، SiO(g) یا Si(g) میشوند که ممکن است به قسمت بیرونی آجر پخش شوند.
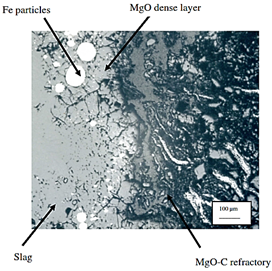
در نزدیکی سطح داغ، جایی که شرایط اکسیداسیون بیشتری حاکم است (PO2 = 10-8 at)، گونههای گازی قبلی Mg، SiO و یا Si با CO2 یا O2 واکنش میدهند تا به شکل اکسید برگردند. این امر منجر به پدیده شناخته شده انتقال منیزیا برای جبران اکسیداسیون کربن در سطح داغ میشود. MgO در داخل آجر کاهش مییابد. هم Mg(g) و هم CO به سمت سطح داغ پخش میشوند. در ناحیه کربنزدایی شده ناشی از اکسیداسیون کربن در دمای 1600 درجه سانتیگراد، هنگامی که PO2 >1016 at است، گاز Mg میتواند دوباره ترکیب شود و MgO متراکم را تشکیل دهد (شکل 10). چنین انتقال خالصی از MgO به ندرت در شرایط عملی فولادسازی مشاهده شده است
.
 |
۲.۲ پیامدهای متالورژیکی
پیامدهای بالقوه رفتار دیرگداز پاتیلهای فولاد در رابطه با فلز مایع و/یا سربارهها با استفاده از چند مثال متالورژیکی در مورد موارد زیر بررسی میشوند:1) کنترل تمیزی اکسید؛ 2)گوگردزدایی فولاد؛ 3)عملیات کلسیمی آخالهای اکسیدزدایی آلومینا؛ 4)فرآوری فولادهای بسیار کم کربن.
تاندیش چیست؟
اساس فناوری ریخته گری مداوم استفاده از مجموعه ای از قطعات نسوز برای هدایت جریان مذاب به داخل قالب های مشخصی است که محصول فولادی نهایی را تولید میکنند.
 |
- عملکرد و اهمیت تاندیش در ریختهگری پیوسته
تاندیش محفظه واسطی است که امکان حفظ پیوستگی فرآیند و نیز عدم توقف تولید در هنگام تعویض پایل ها را فراهم می نماید. انتخاب نسوزها در تاندیش به دلایلی از جمله سکوئنس های ریخته گری طولانی تر، زمان آماده سازی مجدد سریعتر تاندیش و تمیزی فولاد حائز اهمیت است.
نسوزهای مورد استفاده در خط ریخته گری پیوسته از جنبه های مختلفی ویژه و خاص هستند زیرا:
-اولین نقش آن ها کنترل جریان مذاب در ماشین ریخته گری است.
-بنابراین قطعات ویژه نسوز ( نازل ها، استوپرها، دریچه های کشویی) ازجهات مختلفی پیچیده هستند؛ از جمله شکل آن ها، مواد نسوز مورد استفاده در ساخت آن ها ( مواد سرامیکی ریز دانه و خالص) و روش تولید آن ها که نیازمند پرس های ایزواستاتیک بسیار قدرتمند است.
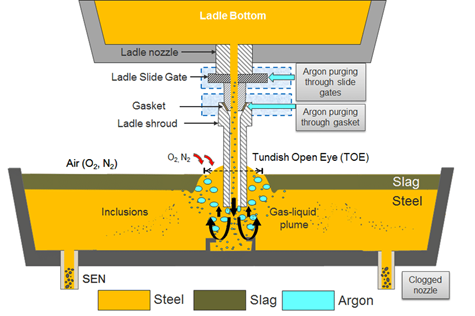
-میزان کیفیت مواد نسوز و نحوه نصب آن ها در تاندیش می تواند اثر بسیار شدیدی بر کیفیت فولاد داشته باشد. فرسایش یا انسداد نازل های نسوز و سیستم دریچه کشویی ممکن است باعث ایجاد عیوب مختلفی در فولاد از قبیل سیلور، بلیستر (تاول) و ترک های عرضی در تختال ها گردد. باید با نصب دقیق و آب بندی شده قطعات نسوز تا حد امکان از ورود هوا به مذاب از طریق درزها و اتصلات میان این قطعات جلوگیری شود.
ماشین ریختهگری در حین تعویض پاتیلها، از طریق تاندیش تغذیه میشود. از این رو تاندیش به عنوان تغذیه کننده فلز داغ و ملایم کننده جریان ذوب جلوگیری از ریخته گری قطعات با نقص هایی مانند ترک و حباب( عمل کرده، تغذیه فلز به قالبها را تنظیم کرده و فلز را تمیز میکند. بقایای فلزی باقی مانده در داخل تاندیش به عنوان ته تاندیش شناخته می شود و معمولا لازم است با استفاده از روش های مکانیکی خارج شوند. معمولا ضایعات بازیافتی با این روش، مجددا در فرآیند فولادسازی استفاده می شوند. تاندیشها در ابعاد و مدل های مختلف موجود بوده و شرکت ها ی متعددی این تجهیزات را به همراه لوازم جانبی آن تولید می کنند. لازم به ذکر است سطح مذاب درون تاندیش در تماس مستقیم با هوا بوده که میتواند منجر به ایجاد واکنشهای ناخواسته، تغییر ترکیب مذاب فلز و نهایتا افت کیفیت محصول نهایی شود. از این رو لازم است این تغییرات در تمام مراحل ریختهگری به دقت کنترل گردد.
- انواع نسوزهای مورد استفاده در نسوزکاری تاندیش:
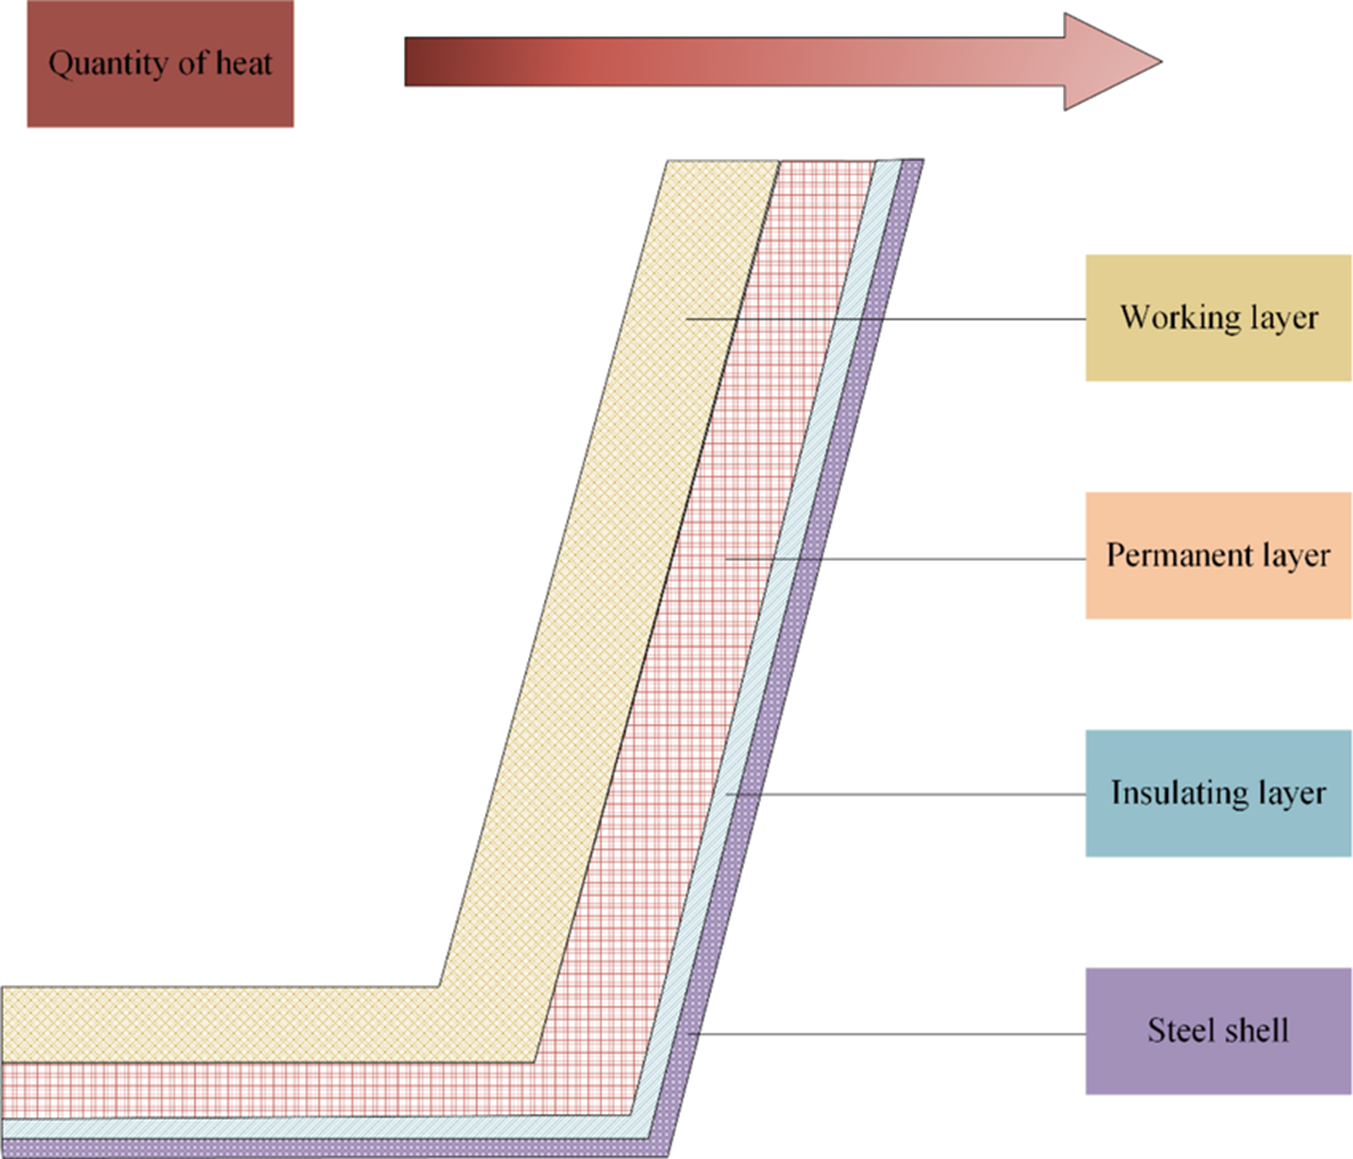 |
صفحات عایق
طراحی یک لایه نسوز، توازنی است میان سه عامل کلیدی:
- جریان حرارت،
- استحکام و یکپارچگی مواد عایق،
- فرسایش شیمیایی
ایجاد توازن میان دمای پوسته فلزی و خوردگی شیمیایی یکی از نکات مورد توجه برای این لایه محسوب می شود. هر چه میزان عایق کاری افزایش یابد دمای لایه نسوز افزایش خواهد یافت و در نتیجه فرسایش نیز به صورت نمایی افزایش می یابد. با این حال با افزایش میزان عایق کاری دمای پوسته فلزی کاهش خواهد یافت.
بهترین گزینه، استفاده از صفحه عایقی است که دمای خارجی خوبی را برای پوسته فلزی فراهم می کند، بسته به طول تاندیش مقداری تراکم پذیری دارد و همچنین استحکام کافی را داراست تا همانند لایه ایمنی عمر کرده و یکپارچگی خود را حفظ کند.
- پوشش های لایه ایمنی تاندیش
سه هدف مهم از طراحی نسوز لایه ایمنی تاندیش عبارتند از :
- حفظ مذاب فولاد و عدم نشت آن از تاندیش
- حفظ و نگهداری حرارت فرآیند
- محافظت از پوسته فلزی تاندیش در برابر اعوجاج و ترک خوردن
بهترین گزینه برای این قسمت استفاده از جرم های ریختنی مولایتی یا آندالوزیتی ( مقاومت به شوک حرارتی فوق العاده ای دارند). باید توجه داشت که جرم های بوکسیتی یا آلومینایی تمایل بیشتری به ترک خوردن و سپس نفوذ سرباره دارند و بنابراین چندان ترجیح داده نمی شوند.
- پوشش نسوز لایه کاری تاندیش
لایه کاری تاندیش 3 وظیفه اصلی دارد:
مقاومت در برابر خوردگی ناشی از سرباره برای ممانعت از خوردگی و فرسایش لایه ایمنی
خنثایی شیمیایی- عدم واکنشی که منجر به اکسیژن دهی به مذاب گردد و بدین ترتیب اطمینان از حداقل ورود اکسیژن به مذاب و بهبود تمیزی مذاب فولاد
انقباض داشتن پس از پایان استفاده به منظور جدایش سریع لایه کاری باقی مانده از تاندیش و برگشت مجدد آن به خط تولید در کوتاه ترین زمان ممکن
سه فناوری اصلی که امروزه در صنعت به عنوان نسوز لایه کاری در تاندیش قابل استفاده است:
- صفحات تاندیش
- جرم پاشیدنی تاندیش
- جرم خشک ویبره شونده
- بسته به نوع ریخته گری، در تاندیش 3 نوع سیستم مختلف برای هدایت جریان مذاب وجود دارد:
-میله استوپر( برای تنظیم جریان)+ یک عدد نازل غوطه ور داخلی(SEN) برای جلوگیری از نفوذ هوا بهترین گزینه هست ( به حداقل اتصالات مونتاژ شده نیاز است.)
- میله استوپر +چندین نازل شامل نازل تاندیش، صفحه میانی و نازل غوطه ور پایینی ( اغلب به عنوان شرود SES شناخته می شود.) یک سیستم تعویض نازل نیز وجود دارد. با گرفتگی جزئی SES در طول ریخته گری، می توان آن را در حین تعویض پاتیل جایگزین نمود
- سیستم دریچه کشویی تاندیش : از سه صفحه تشکیل شده که صفحه میانی متحرک است و جریان مذاب را تنظیم میکند. سیستم دریچه کشویی ما بین نازل تاندیش و SES نصب میگردد. در این حالت استوپری در تاندیش وجود ندارد، ولی این سیستم بسیار پیچیده و گران قیمت است. همچنین جریان مذابی که این سیستم در SES و قالب ایجاد میکند نامتقارن است که برای کیفیت فولاد ضرر دارد.
8) هزینه تمام شده نازل های تاندیش ( برای هر تن فولاد) در درجه اول به تعداد پاتیل هایی بستگی دارد که میتوانند در یک زنجیره (سکوئنس) ریخته گری شوند ( با استفاده از یک تاندیش). این موضوع با توجه به سفارش کارخانه های فولاد و مشکلات نسوز ( فرسایش، انسداد سیستم کنترل جریان) محدود میگردد.
.
معرفی تجهیزات صنعتی
- معرفی صنعت آهن و فولاد:
صنعت آهن و فولاد بخشی بسیار پیچیده است که به طور ذاتی با اقتصاد جهانی مرتبط است. محصولات فولادی یکی از مهم ترین مواد در جهان به شمار میرود که مورد نیاز بسیاری از صنایع، از جمله: خودروسازی، ساختوساز و سایر بخشهای تولیدی و مهندسی میباشند.
فولاد دستهای از آلیاژهای چکشخوار متشکل از آهن و کربن (کمتر از ۲ درصد) به همراه برخی افزودنیهای دیگر به مقادیر اندک است (که نسبت آنها به طور گستردهای متفاوت بوده و از کمتر از ۱٪ برای فولادهای کمآلیاژ تا بیش از ۱۰٪ در مورد فولادهای ضدزنگ یا فولادهای ویژه ابزار متغیر است).
بنابراین، انواع بسیار زیادی از فولاد (بیش از ۳۵۰۰ گرید) با ترکیب شیمیایی و خواص فیزیکی و شیمیایی متفاوت وجود دارد. فولاد از طریق ذوب آهن (به صورت گندله، زینتر یا آهن اسفنجی) و کاهش میزان کربن آن تا سطح مطلوب تولید میشود. دو روش تولید پایه وجود دارد که سهم عمدهای از تولید جهانی را به خود اختصاص میدهند:
— فولادسازی اولیه (~۷۲٪ از تولید جهانی)،
— فولادسازی ثانویه (~۲۸٪ از تولید جهانی)
در میان روشهای اولیه، بسته به تجهیزات مورد استفاده و منطقه مورد نظر، چهار مسیر تولید مختلف در مقیاس صنعتی وجود دارد:
— ترکیب کوره بلند (BF) با کوره اکسیژن پایه (BOF) که حدود ~۶۴٪ از کل تولید جهانی را تشکیل میدهد،
— کوره بلند با کوره باز (OHF) ~۱٪ از کل تولید جهانی)،
— واحد احیای مستقیم (DR)با کوره قوس الکتریکی (EAF) ~۶٪ از کل تولید جهانی)،
— واحد احیای ذوبی (SR) با کوره اکسیژن پایه (کمتر از ۱٪ از کل تولید جهانی).
فولادسازی اولیه میتواند تا چهار مرحله اصلی را شامل شود که به تأسیسات بزرگی نیاز دارند:
1) استخراج و آمادهسازی مواد اولیه،
2) تولید آهن،
3) تولید فولاد،
4) ریختهگری، نورد و تکمیلکاری.
مواد اولیه اصلی شامل سنگ آهن، زغالسنگ، سنگ آهک، ضایعات و انرژی میباشند. تقریباً ۹۵٪ از ورودی انرژی را سوختهای جامد (عمدتاً زغالسنگ)، ~۳٪ را سوختهای گازی و ~۲٪ را سوختهای مایع تشکیل میدهند؛ سهم ورودی انرژی الکتریکی بسیار ناچیز است
روش ثانویه، فولاد را از طریق بازیافت محصولات فولادی مستعمل و ضایعات آهنی در کورههای قوس الکتریکی تولید میکند. فولادسازی ثانویه معمولاً مراحل ۳ و ۴ را شامل میشود. نهادههای اصلی در این روش، ضایعات و انرژی الکتریکی هستند.
1)استخراج و آمادهسازی مواد اولیه
اولین مرحله در تولید فولاد به روش اولیه، متشکل از استخراج و آمادهسازی مواد اولیه است. مهمترین مواد اولیه شامل سنگ آهن، کک، سنگ آهک و ضایعات آهنی میباشند. سنگ آهن عمدتاً از معادن روباز به دست میآید، سپس خرد شده و به شکل گندله (گلولههای کوچک سنگ آهن) یا زینتر (کلوخههای سنگ آهن پخته شده با کک یا زغالسنگ) تغلیظ میشود. استخراج سنگ آهن در حدود ۵۰ کشور جهان انجام میپذیرد که عمده آن از برزیل، استرالیا، چین، هند، ایالات متحده و روسیه تأمین میگردد.
- زغالسنگ ککشو از معادن روباز یا زیرزمینی استخراج شده، شسته شده و به کک (که تقریباً کربن خالص حاصل از تبدیل زغالسنگ در دمای بالا و بدون حضور اکسیژن است) تبدیل میشود. کیفیت زغالسنگ ککشو، یا بهطور دقیقتر، ترکیب خاصی از زغالسنگهای انتخابشده، مستقیماً بر کیفیت نهایی کک تأثیر میگذارد. در واقع، کیفیت کک بیشتر به ترکیب زغالسنگ بستگی دارد تا به فناوری تولید کک.
- آهن قراضه شامل محصولات فولادی و آهنی در پایان چرخه عمر خود (ضایعات کهنه)، فولاد دورریز شده در طی فرآیندهای تولید (ضایعات سریع: بر اساس بخش، نرخ بازیافت فولاد را میتوان حدود ۸۵٪ برای ساختوساز، ۸۵٪ برای صنعت خودروسازی، ۹۰٪ برای تولید ماشینآلات و ۵۰٪ برای لوازم الکتریکی برآورد کرد)، یا هرگونه ضایعات تولیدشده در داخل صنعت فولاد که بلافاصله به فرآیند فولادسازی بازگردانده میشود (ضایعات داخلی) میباشد. دسترسی به ضایعات داخلی و سریع به سطوح تولید فعلی مرتبط است، در حالی که سطح ضایعات کهنه به تولید گذشته فولاد، میانگین طول عمر محصولات و نرخهای بازیافت بستگی دارد.
- سنگ آهک در کورهها برای تشکیل سرباره (یک محصول جانبی ناشی از ناخالصیها و آخال های غیرفلزی در فرآیندهای فولادسازی که ممکن است در تولید بتن در ترکیب با سیمان پرتلند استفاده شود) به کار میرود. افزودنیهای دیگر مانند فلزات، پلاستیکها و نفت کوره ممکن است در مراحل مختلف تولید استفاده شوند.
2)آهن خام:
در مرحله دوم، فلز داغ (یا آهن مذاب، که هنگام انجماد آهن خام نامیده میشود) ممکن است به دو روش تولید شود:
— یا با شارژ سنگ آهن و کُک به کوره بلند،
— یا با احیای سنگ آهن توسط گاز طبیعی یا کُک با کیفیت پایین (این کار در واحدهای احیای مستقیم که ممکن است به صورت کورههای شافتی، کورههای دوار یا بسترهای سیال باشند، انجام میشود).
فرآیند بر پایه کوره بلند از سینتر، گندله، سنگ آهن تکهای و کُک استفاده میکند. تمامی مواد ورودی از بالای کوره شارژ شده و حرارت داده میشوند تا اکسیژن از سنگ آهن جدا شده و فلز داغ تولید شود.
فرآیند احیای مستقیم از گندله، سنگ آهن تکهای و گاز طبیعی (یا کُک با کیفیت پایین) برای احیای سنگ آهن استفاده میکند. گندله و سنگ آهن تکهای تحت فشار در حضور گاز طبیعی حرارت دیده و به آهن احیای مستقیم (آهن گندلهای شده : DRI) تبدیل میشوند.
3)تولید فولاد:
در مرحله سوم، فولاد از طریق اکسیداسیون فلز داغ (یا آهن احیای مستقیم (DRI) تولید میشود. سه نوع کوره برای تولید فولاد وجود دارد:
— کوره زیمنس-مارتین (OHF)،
— کوره اکسیژن قلیایی (BOF)،
— کوره قوس الکتریکی (EAF)
کوره BOF یک محفظه است که در آن اکسیژن به فلز داغ تزریق میشود تا کربن و سایر ناخالصیها حذف شوند. این کوره میتواند مخلوطی از فلز داغ، ضایعات فولاد (آهن قراضه) و آهن احیای مستقیم (DRI) را شارژ کند. کوره OHF مشابه کوره BOF است، اما بسیار کندتر بوده و نیاز به انرژی ورودی بیشتری دارد، بنابراین در مقایسه با کوره BOF رقابتپذیر نبوده و منسوخ شده است. در این دو کوره، انرژی مورد نیاز برای فرآیند فولادسازی از گرمای فلز داغ شارژ شده و احتراق کربن موجود در تأمین میشود. کوره EAF میتواند به طور کامل از آهن قراضه یا آهن اسفنجی یا مخلوطی از آنها شارژ شود و برای ذوب کردن شارژ سرد به انرژی الکتریکی نیاز دارد.
4)ریختهگری، نورد و پرداختکاری
در مرحله چهارم، پس از تولید فولاد خام توسط هر یک از فرآیندهای توصیفشده فوق، این محصول به واحد ریختهگری شمش (که در آن شمشها به صورت دستهای با ریختن فولاد در قالبها تولید میشوند) یا واحد ریختهگری پیوسته (که در آن فولاد مذاب به طور پیوسته ریختهگری شده و سپس به شکلهای مورد نظر برش میخورد) انتقال مییابد. محصولات نیمهساخته بهدستآمده از فرآیندهای ریختهگری شامل شمش (بلوکها)، اسلبها (قطعات فلزی با مقطع مستطیلی)، بیلتها (قطعات فلزی با مقطع گرد یا مربعی) و بلومها (مشابه بیلتها اما با سطح مقطع بزرگتر) هستند. این محصولات نیمهساخته در مراحل بعدی به شکلهای مختلف نورد میشوند. اسلبها در کارخانههای نورد صفحه یا نورد نوار گرم به ورقهای فولادی نازکتر (محصولات تخت) تبدیل میشوند. سایر شکلهای نهایی (محصولات طویل) نیز از بلومها و بیلتها از طریق انواع مختلف کارخانههای نورد به تیرها، میلگردها و مفتولهای فولادی تبدیل میشوند. پردازشهای بیشتر (پوششدهی، آنیل کردن، گالوانیزه کردن، قلعاندود کردن و غیره) در کارخانههای تکمیلی خاص انجام میپذیرد.
شکل ۲ طرحی از روشهای اولیه و ثانویه فولادسازی که پیشتر تشریح شد را نشان میدهد.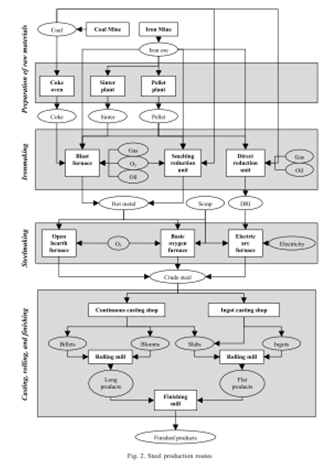
|
|
|