
استانداردهای صنعت آهن و فولاد
از فرمولاسیونهای پیشرفته تا سنجشهای دقیق حرارتی و مکانیکی
.
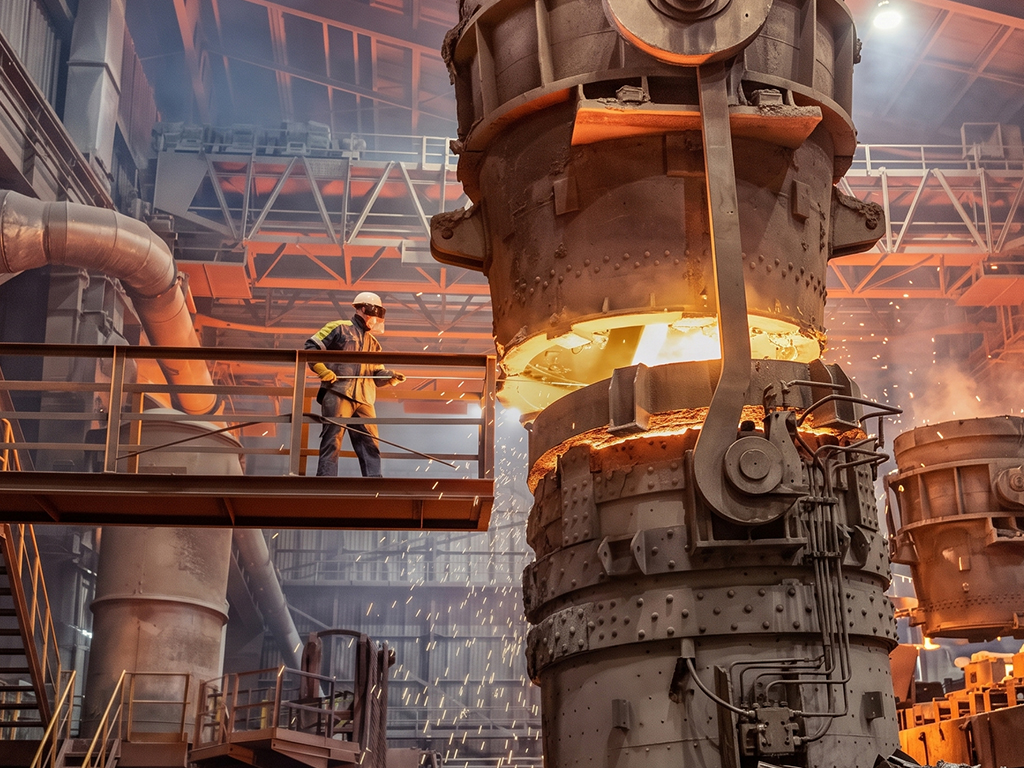
استانداردهای فولاد ASTM ابزاری اساسی در طبقهبندی، ارزیابی و تعیین مشخصات مواد، خواص شیمیایی، مکانیکی و متالورژیکی انواع مختلف فولادها هستند که عمدتاً در تولید قطعات مکانیکی، قطعات صنعتی و عناصر سازهای، و همچنین سایر تجهیزات جانبی مرتبط با آنها به کار میروند. این فولادها میتوانند از انواع کربنی، سازهای، زنگنزن، فریتی، آستنیتی و آلیاژی باشند. استانداردهای فولادی راهنمای مناسبی برای آزمایشگاههای متالورژی و پالایشگاهها، تولیدکنندگان محصولات و سایر کاربران نهایی فولاد و انواع آن در فرآیندهای پردازش و کاربرد صحیح آنها بهمنظور تضمین کیفیت و ایمنی در استفاده فراهم میکنند.
- استاندارد A36
این استاندارد، فولاد های کربنی به اشکال تیر، ورق و میلگرد را پوشش میدهد که برای استفاده در سازههای پرچی، پیچ و مهرهای یا جوشدادهشدهِ پلها و ساختمانها و همچنین اهداف سازهای عمومی به کار میروند. از آنالیز ذوب (تجزیهی شیمیایی به روش اسپکتروسکوپی) برای تعیین ترکیب شیمیایی مورد نیاز عناصر کربن، منگنز، فسفر، گوگرد، سیلیسیم و مس استفاده خواهد شد. استحکام کششی، استحکام تسلیم و درصد ازدیاد طول باید به کمک آزمایش کشش ارزیابی شده و با خواص کششی مورد نیاز انطباق داشته باشند.
- استاندارد A53
این استاندارد، لولههای فولادی سیاه و گالوانیزه شده به روش غوطهوری داغ، بدون درز و جوشداده شده را در اندازههای اسمی لوله (NPS) از ۱/۸ تا ۲۶ پوشش میدهد. فولاد دستهبندی شده در این استاندارد باید به روش کوره باز، اکسیژن قلیایی یا کوره القایی پردازش شده و دارای الزامات شیمیایی زیر باشد: کربن، منگنز، فسفر، گوگرد، مس، نیکل، کروم، مولیبدن و وانادیوم. در این استاندارد فرآیند تولید لوله باید به روش بدون درز یا جوشکاری باشد. آزمایشهای کشش، خمش و تختکاری باید انجام شوند تا اطمینان حاصل شود که لولهها با خواص مکانیکی استاندارد مطابقت دارند. همچنین آزمایش هیدرواستاتیک، بدون هیچ نشتی از طریق درز جوش یا بدنه لوله باید اعمال شود. آزمایش غیرمخرب الکتریکی باید انجام شود تا اطمینان حاصل شود که کل حجم لوله باید مطابق با استاندارد باشد. خریدار این حق را دارد که هر یک از بازرسیها و آزمایشهای مندرج در این مشخصات را در مواردی که برای اطمینان از انطباق لوله با الزامات مشخصشده ضروری تشخیص دهد، انجام دهد.
- استاندارد A106
این استاندارد، لولههای فولاد کربنی مورد استفاده در خدمات دماهای بالا را پوشش میدهد. این لولهها برای جوشکاری، خمکاری، فلنجکاری و عملیات فرمدهی مشابه مناسب هستند. آزمونهای مکانیکی نمونهها باید شامل آزمونهای کششی، خمشی، تختشدگی (flattening)، هیدرواستاتیک و آزمونهای غیرمخرب الکتریکی باشد. نمونههای مورد استفاده در آزمونهای خمشی باید از بخشهای بریدهشده از یک لوله تشکیل شوند. برای آزمونهای تختشدگی، نمونهها باید در انتها صاف و عاری از براده باشند، مگر اینکه روی انتهای بریدهشده (crop ends) انجام شوند. کلیه آزمونها باید در دمای اتاق انجام شوند. اگر هر نمونه آزمون، معایبی نشان دهد، میتوان آن را دور انداخت و نمونه آزمون دیگری جایگزین آن کرد. قبل از آزمون، اگر روی نمونه خطوط ناشی از علامتگذاری (scribe scratches) وجود داشته باشد، انجام مجدد آزمون مجاز خواهد بود. همچنین اگر نمونه در یک عیب سطحی داخلی یا خارجی بشکند، انجام مجدد آزمون مجاز است.
- استاندارد A123
این استاندارد، الزامات مربوط به پوششهای اعمالشده به روش گالوانیزه غوطهوری داغ بر روی محصولات آهنی و فولادی ساختهشده از اشکال نوردشده، پرسشده و آهنگریشده، قطعات ریختگی، ورقها، میلهها و نوارها را پوشش میدهد. این مشخصات هم شامل محصولات خام (تغییرشکلنیافته) و هم محصولات ساختۀ آماده (تغییرشکلیافته) میشود؛ برای مثال، محصولات فولادی مونتاژشده، سازههای فولادی، لولههای بزرگِ ازپیش خم شده یا جوشدادهشده قبل از گالوانیزه شدن، و مصنوعات سیمکاریشده ساختهشده از مفتول فولادی بدون پوشش. همچنین، آهنگریهای فولادی و ریختگیهای آهنی که در قطعات ساختهشده قبل از عمل گالوانیزه گنجانده شدهاند یا قطعاتی که برای سانتریفیوژ کردن بسیار بزرگ هستند (یا به طریقی دیگر برای زدودن فلز مازاد حمام گالوانیزه پردازش میشوند) نیز تحت پوشش این استاندارد قرار میگیرند.
- استاندارد A276
این استاندارد، میلههای نورد گرم یا نورد سرد شده را به استثنای میلههای مورد استفاده برای آهنگری مجدد پوشش میدهد. این استاندارد شامل مقاطع گرد، مربع و ششضلعی، و همچنین پروفیلهای نورد گرم یا اکسترود شده از قبیل نبشی، سه راه لوله فولادی و ناودانی در رایجترین انواع فولادهای زنگنزن میباشد. میلهها باید در یکی از شرایط زیر ارائه گردند:
- شرایط A که در آن میلهها تابکاری (annealed) شدهاند.
- شرایط H که در آن میلهها سختکاری و بازپخت (tempered) شدهاند.
- شرایط T که در آن میلهها در دمای نسبتاً بالا سختکاری و بازپخت شدهاند.
- شرایط S که در آن میلهها کرنش-سخت (strain hardened) یا به میزان نسبتاً کم کارسرد (cold worked) شدهاند.
- شرایط B که در آن میلهها به میزان نسبتاً شدید کارسرد شدهاند.
ماده باید تحت آزمون مکانیکی برای تعیین استحکام کششی، استحکام تسلیم، ازدیاد طول و سختی برینل قرار گیرد.
- استاندارد A370
درواقع این استاندارد به تعریف روشهای آزمایش استاندارد و آزمایش مکانیکی محصولات فولادی میپردازد.
اهمیت و کاربرد:
- کاربرد اصلی این روشهای آزمون، انجام آزمایش به منظور تعیین خواص مکانیکی مشخصشده فولاد، فولاد زنگنزن و محصولات آلیاژی مرتبط به منظور ارزیابی انطباق این محصولات با مشخصات مواد تحت حوزهی کمیته A01 ASTM و کمیتههای فرعی آن است که مطابق با تعیینهای خریدار در سفارش خرید یا قرارداد میباشد.
- این روشهای آزمون ممکن است با هدف آزمون انطباق، توسط سایر کمیتههای ASTM و نهادهای تدوین استاندارد و در واقعیت نیز به کار گرفته شوند.
- شرایط ماده در زمان آزمایش، دفعات نمونهبرداری، محل و جهت نمونه، الزامات گزارشدهی و سایر پارامترهای آزمون در مشخصات مواد مربوطه یا در یک استاندارد الزامات کلی برای شکل خاص محصول ارائه شدهاست.
- برخی از مشخصات مواد، استفاده از آزمون اضافی که در اینجا توضیح داده نشدهاند را الزامی میکنند. در چنین مواردی، روش آزمون مورد نیاز در آن مشخصات ماده یا با ارجاع به استاندارد روش آزمون مناسب دیگر شرح داده میشود.
- این روشهای آزمون برای آزمایش فولاد، فولاد زنگنزن و مواد آلیاژی مرتبط برای اهداف دیگر، مانند آزمون پذیرش مواد ورودی توسط خریدار یا ارزیابی قطعات پس از قرار گرفتن در شرایط کاری نیز مناسب هستند.